
Процес формирања челичних цеви
Преглед процеса формирања челичних цеви
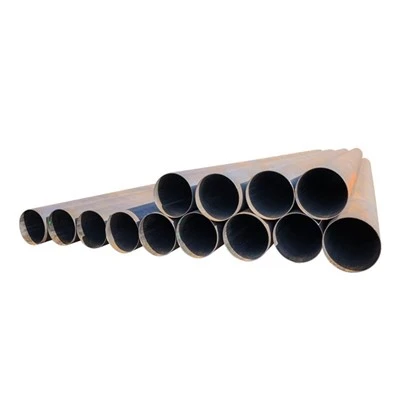
Формирање челичних цеви је основна веза која одређује структуру, прецизност и перформансе челичних цеви. Различити се различити процеси формирања како би се задовољиле различите потребе за применом - на пример,електрична отпорност заварене челичне цеви(укључујућиЕрдиЧеличне цеви ХФВ-а) Ослања се на заваривање након формирања плоча, док се несечне челичне цеви формирају пробијањем чврстих гредица. У Челичној цеви Хебеи Хуаианг Цо, Лтд., Фокус је укљученЕрд- процеси формирања на бази, који чине преко 90% свог производног капацитета (годишњи излаз од 50.000 тонаелектрична отпорност заварене челичне цеви).
Разумевање процеса формирања уско је повезан са разјашњењем основних концепата. На пример,Шта је ЕРВ цев? То је анелектрична отпорност заварена челична цевФормиран преливањем челичне плоче у цев Празан и заваривање топлотом отпорности - Ова дефиниција директно одражава његову "Основе плоче + заваривање". Слично томе,хфв значење(Хигх - фреквенција заваривање) наглашава надограђене формирање - технологију за заваривање за високе цеви - перформансе. Испод се фокусирамо на процесе формирањаЕрдцеви (обичне и Челичне цеви ХФВ-а) и упоредите их са другим главним процесима.

Процес формирања цеви ЕРВ: Основни процес Хуаианг-а
Пре - формирање припреме: Сировина Инспекција и лечење
Пре формирања, потребна је строга припрема за сировину да би се осигурала наредба стабилност процеса - Ово је кључни корак Хуаианг никада на томе.
Избор и преглед сирових материјала
Хуаианг користи вруће - ваљао ниско - угљеник / средњи / средњи- карбонски челични завојнице (К195-К345)ЕрдФормирање цеви, са следећим инспекцијским стандардима:
Хемијски састав: Угљен садржај мање или једнак 0,25% (обезбеђује добру заваривање отпора), сумпор / фосфор садржаја мање или једнако 0,035% (избегава крхке пукотине током формирања);
Квалитет површине: Нема рђе, јаме или пукотине (откривено ласерским површинским скенером, одбацујући завојнице са оштећењима дубље од 0,5 мм);
Димензионална прецизност: Дебљина одступање челичних завојница мањих или једнака ± 0,05 мм (контролисана ултразвучним мјерачима дебљине), обезбеђујући уједначену дебљину зида формиране цеви.
У 2024. години Хуаианг је одбацио 12 серија неквалификованих челичних прикупљања (рачуноводство за 1,5% укупне набавке), постављање темеља за високи - формирање квалитета.
Резање плоча и резање ивица
Челичне завојнице се први пут преножу и изравнавају (користећи 12 - ваљку да би се осигурало одступање развотка мање или једнако 0,1 мм / м), а затим исеците плоче - дужине (6М {- 12М, прилагодљиви по потребама купца). Затим се ивице плоча подреже у облик В - (угао 30 степени - 45 степени, ширине 5 мм-8 мм) користећи прецизну ивицу тримера - овај "В-едге" дизајн повећава контакт подручја током заваривања, обезбеђујући потпуну фузију цеви празних ивица.

Главна фаза формирања: Мулти - Формирање градијената
Хуаианг усвоји "више- процес формирања градијената" за "ЕрдФормирање цеви, који је подељен у три фазе да постепено савијају равну плочу у цилиндричну цев празно - ово избегава прекомерну концентрацију стреса и обезбеђује димензионалну прецизност.
Пре - формирање (у - обликовање)
Предвиђена челична плоча нахрањена је у пре - формирану јединицу која је опремљена са 4 - 6 сета хоризонталних рола. Ролне се примјењују постепено повећавајући притисак (5кН-15кн) да се плоча савијају у облик у У-облик. Кључне контролне тачке:
Конзистентност закривљености: Радијус у - у облику дна једнак је половини унутрашњег пречника цеви (нпр. Φ219 мм цеви захтевају доњи радијус од 109,5 мм);
Поравнавање ивица: Две ивице плоче у облику у - чувају се паралелно, са јазмом мању или једнаку 0,3 мм (надгледа се системом визуелног поравнања).
Средњи формирање (полу - кружни обликовање)
У облику слова у - улази у средњу јединицу за формирање (3 - 4 сета вертикалних рола), што даље савија две стране у - обликују према горе да би формирала полукружна цев празна. Овде се користи јединствена технологија Хуаианг "еластична формирања":
Ролне се наносе флексибилан притисак (8кН-20кН) како би се избегла пластична деформација челичне плоче;
Семи - кружни отвор се контролише на степен од 30 степени -40, обезбеђујући гладак улазак у коначну фазу формирања.
Коначно формирање (кружни обликовање)
Семи - циркулар улази у коначну јединицу за формирање (2 - 3 сетове комбинованих хоризонталних вертикалних рола), што затвара отвор за формирање цилиндричне цеви празне. Ова фаза је критична за прецизност димензија:
Контрола спољне пречника: Инструмент за мерење ласерског пречника Реал - Вријеме прати спољни пречник цеви, са одступањем прилагођеним на мање или једнако ± 0,1 мм (нпр. Φ325 мм цеви се контролишу на 325 ± 0,1 мм);
Контрола овалности: Комбиноване ролне прилагођавају притисак на различите стране да би се осигурала овалност мања или једнака 0,5% (нпр. Φ114мм цеви имају овалност мању или једнаку 0,57 мм);
Контрола праха шава: Јаз између две ивице празне цеви чува се на 0,1 мм-0,2 мм, стварајући оптималне услове за накнадно заваривање.
Пост - Формирање третмана: Припрема и димензија заваривања
Након формирања, цев празно подвргава се два кључна третмана пре заваривања:
Пререзивање шава: Празна ивица цеви загревана је на 300 степени -400 степена помоћу индукционог грејача (смањење стреса заваривања заЕрдцеви);
Величина и исправљање: Машина за величине 6 рола Подешава цев празно за стандардни спољни пречник, а машина за израду исправља се савијање (одступање правости мање или једнако 1 мм / м).
Хуаианг'сЕрдПроцес формирања цеви је потребно само 2 - 3 минуте по 6М цеви, са прецизном рангом од 99,7% -Ове ефикасности и прецизности постављају основе за статус компаније као водећиелектрична отпорност заварена челична цевПроизвођач.

Процес формирања цеви ХФВ челичног цеви: надограђена технологија за високе перформансе
Разлике од обичног кривице ЕРВ-а
Челичне цеви ХФВ-асу високи - варијанте перформансиелектрична отпорност заварене челичне цеви, а њихов процес формирања је надограђена верзија обичнеЕрдФормирање - оптимизовано за високе песарије - притисак. Основне разлике у Хуаианг-у су:
Високо - прецизна опрема за формирање
Хуаианг користи увезени немачки СМС висок - формирање фреквенције - заваривање интегрисаних линија заЧеличне цеви ХФВ-а, са следећим надоградњи:
Серво - контролисани ролни: Роллс за формирање управљају серво моторима (тачност позиционирања ± 0,01 мм), осигуравајући доследну примену притиска;
Прави - праћење времена стреса: Систем мерења соја прати празан стрес цеви током формирања, избегавајући преко - истезање (контрола стреса мање или једнака 250МП);
Контрола хлађења: Вода - систем за хлађење хлади празно током формирања, спречавање зрна зрна (температура контролисана на 200 степени -250 степени).
Основе уског шава
За разлику од обичнихЕрдцеви (размак од 0,1 мм-0,2 мм),Челичне цеви ХФВ-а Употријебите "Узак серајући формирање" (јаз 0,05 мм - 0,1 мм) да се подудара са високим фреквенцијским заваривањем:
Коначне ролне формирања наносе виши притисак (25кН-35кн) да би се смањило јаз у шаву;
Уређај за чишћење плазме уклања оксид са ивице шатора, обезбеђујући квалитет заваривања.
Формирање - интеграција заваривања: кључ на ХФВ перформансе
Највећа предностЧеличне цеви ХФВ-аДа ли је интеграција формирања и заваривања - Хуаианг-ов процес постигао "формирање - синхронизација заваривања":
Празна цев се формира и одмах улази у високу станицу - фреквенцију (без средњег складишта, избегавајући неусклађивање шава);
Ролне за формирање и електроде заваривања су коаксијални, осигуравајући да је заваривач усредсређен (заваривање заваривање мање или једнако 0,1 мм).
Ова интеграција осигурава Хуаианг-овеЧеличне цеви ХФВ-аИмајте одличан отпор притиска: Φ325 × 10 мм цеви могу издржати 12МПА хидростатички притисак, испуњавајући национални стандард за превоз природног гаса (ГБ 9711). У 2023. Сханки - пројекат нафтовода природног гаса у Пекингу, 3.000 тона ових цеви је усвојило строго формирање - инспекције квалитета заваривања, са стопом квалификације заваривања од 100%.
Поређење са другим процесима формирања
Беспрекорно формирање челичних цеви (Пиерцинг - процес ваљања)
Беспрекорне челичне цеви формирају се пробијањем челичних челичних гредица, са следећим карактеристикама:
Сложеност процеса: Захтијева грејање (1200 степени - 1250 степени), пробијање, ваљање и ефикасност производње димензије је 1/5 одЕрдцеви;
Трошак: РАВ материјали и трошкови енергије су 50% већи оделектрична отпорност заварене челичне цеви;
Примена: Погодно за ултра - сценарије високог притиска (веће од или једнаке 20МПА) где заваривање није дозвољено.
Хуаианг не производи бешавне цеви, али купцима пружа објективне поређења: за најспорије - до - сценарији високог притиска (мање или једнаке 10МПА),Челичне цеви ХФВ-аили обичанЕрдЦеви су више коштане - ефикасне.
Формирање цеви ЕФВ (Спирално формирање)
ЕФВ цеви (електрична фузија заварена) Користите спиралну формирање за велике ријеке - пречника:
Процес: Челичне завојнице се увијају у празнине спиралне цеви у степену од 30 степени -60, са малим прецизношћу (овал већа од или једнака 1%);
Ефикасност: Брзина формирања је 1-5м / мин, само 1/10 одХфвцеви;
Примена: Ограничено на велико - пречник (већи или једнак 800 мм) средњи - сценарији притиска.
Хуаианг-ов технички тим често објашњава купцима: ако је пречник цеви мањи или једнак 630 мм,Ердформирање (посебноХфв) је супериорнији у прецизији и ефикасности; Тек када пречник прелази 630 мм, разматрана је спирална формација ЕФВ-а.
Хуаианг-ове предности у формирању челичне цеви
Интелигентни систем управљања
Хуаианг је опремио све линије за формирање са МЕС (производним системом извршења), који:
Стварно - време прикупља формирање параметара (притисак, температуру, брзину) и чува их у бази података;
Аутоматски прилагођава параметре када се девијације настају (нпр. Повећати притисак на ролу ако је спољни пречник премали);
Генерише формирање извештаја о квалитету за сваку серију, обезбеђујући сљедивост.
Прилагођена решења за формирање
За посебне спецификације (нпр. Нон- стандардни спољни пречник, густи - зидане цеви), Хуаианг пружа прилагођено формирање:
Подешавање профила ролне и формирање притиска за не- стандардне пречнике (нпр. Φ180 × 9 мм цеви);
Оптимизира температуру загревања за дебело - зидне цеви (веће од или једнаке 16 мм) како би се избегло пуцање.
У 2024. години Хуаианг је завршио 80 прилагођених налога за формирање, са стопом задовољства купаца од 98%.
Укратко, формирање цеви Челична цев је технологија - интензивна веза која директно утиче на квалитет и трошкове производа. Као професионални произвођачелектрична отпорност заварене челичне цеви, Хуаианг је акумулирао богато искуство уЕрдиХфвФормирање процеса - његов мулти - градијент који је формирао, висок - прецизна контрола и прилагођена решења, чине га поузданим партнером за купце у грађанским, индустријским и високим сценаријима притиска. -.