
Недостатак процеса заваривања: Примарна тачка цурења електричне отпорности заварене челичне цеви

Увод: Зашто је процес заваривања критичан за челичне цеви електричне отпорности
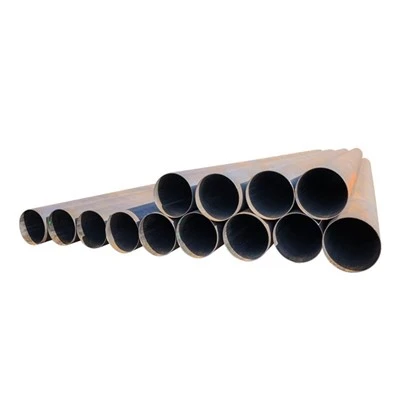
Заелектрична отпорност заварене челичне цеви- Основни производ Хебеи Хуаианг Стеел Пипе Цо, Лтд. - Процес заваривања је и "веза за јачање" и "тачка концентрације ризика". За разлику од бешавних цеви,електрична отпорност заварене челичне цевиОслоните се на заваривање да се исећи ивице челичне плоче у цилиндричну структуру, чинећи заваривање најугроженији део да цури. Да бисмо разумели корен заваривања - повезани цурење, прво разјашњавамо кључне концепте:Шта је ЕРВ цев? То је анелектрична отпорност заварена челична цевформирана отпорношћу Фузија топлоте, са уздужним заваривањем који носи унутрашњи притисак и спољне оптерећења.Значење цеви ЕРВНаглашава ефикасност, али ова ефикасност у потпуности зависи од квалитета заваривања - чак и мањи недостатак процеса може претворити заваривање на директан канал цурења. Међуелектрична отпорност заварене челичне цеви, Челичне цеви ХФВ-а (Високо - фреквенцијски заварени цеви, гдехфв значењеОдноси се на високи - фреквенцијски актуелно заваривање) имају строже захтеве за заваривањем, као њихова пријава у високим сценаријима - (нпр. пренос нафте и гаса) појачава утицај оштећења заваривања. Овај чланак ће систематски анализирати недостатке процеса заваривања и њихове ризике од цурења, са Хуаианг-овим производним праксама и подацима о квалитету као конкретне референце.
Одступања параметара за заваривање: основни узрок нестабилне фузије
Параметри заваривања (струја, притисак, брзина, температура) директно одређују квалитет фузијеелектрична отпорност заварене челичне цеви- Свако одступање од оптималног распона довешће до непотпуне фузије или преко - заваривања, постављајући темеље за цурење.
Актуелна одступања: Погађајући унос топлоте за фузију
Недовољна струја за обичне цеви ЕРВ-а
ОбичанЕрдЦеви користе медијум - струја фреквенције (1КХз {- 3КХз) да би се створила отпорност на топлотно-недовољно довољне доводе до ниске температуре ивица, што резултира непотпуном фузијом:
Пример: 2024. године, привремена флуктуација снаге изазвала је струју Хуаианг-аЕрдПроизводна линија (за Φ48 × 3,5 мм скела за скеле) да се спусти са 900А на 700А. Накнадни хидростатички тестови (1.2МПА) открили су да је 2% цеви процурило у заваривању - секцијске анализе показала да су ивице цеви само делимично ангажониране, са видљивим празнинама. Све неисправне цеви су заварене након подешавања тренутне назад у стандардни опсег.
Поређење индустрије: Хуаианг-ови подаци показују да струја испод 80% стандардне вредности повећава непотпуне кварове фузије за 30 пута за обичнеЕрдЦеви, са ризицима цурења повећавају се од 0,1% на 3%.
Одступања од фреквенције заЧеличне цеви ХФВ-а
Челичне цеви ХФВ-аОзначите се на високи - фреквенцијски струји (300кХз - 500КХз) за локално одступање од фреквенције грејања узрокују неравномерну дистрибуцију топлоте:
Ниско - фреквенцијски ризик: Тест од 2023. у Хуаианг-у је утврдио да када је учесталостХФВ челична цев Линија (Φ325 × 10 мм) је пала на 280КХз (испод стандарда 300КХз), ширина грејања заваривања проширена је од 2 мм до 3 мм. То је довело до зрна у базном металу, смањујући чврстину ударног удара за 25% - симулирани притисак бициклизам (10МПА) изазвало цурење у 5% тестних цеви.
Висок - фреквенцијски ризик: Прекомерна фреквенција (веће од 550кХз) концентрише топлоту на површини цеви, узрокујући топљење површине, док унутрашња ивица остаје оштећена. Хуаианг-ов систем за праћење фреквенције активира аларм ако одступања прелазе ± 20кХз, смањујући овај ризик за 100%.
Одступања под притиском: одређивање густине фузије
Прекомерни притисак за танко- зидну цеви ЕРВ
Екструзијски притисак (2МПА {- 5МПА) је потребан да исциједи растопљеног метала и ваздуха - прекомјерни притисак за танко зидЕрдЦеви (мање или једнаке 5 мм) руше заваривање, стварајући пукотине:
Хуаианг-ова мера контроле: За Φ25 × 2 ммЕрдЦеви (коришћене у унутрашњим гасовима), Хуаианг-ов систем управљања притиском ограничава максимални притисак на 4,5МПА. Суђење од 2023 од 100 цеви са 5,5МПА притиском открило је да је 8% имало пукотине заваривања, које су процуриле током тестова гасног чврстоће (0,6МПА).
Усклађивање параметара: Притисак се мора подесити дебљином зида - Хуаианг-ов стандард одређује 2МПА за 2 мМ - танке цеви и 5МПА за 16 мм - дебеле цеви, обезбеђујући густину фузије без оштећења фузије.
Недовољан притисак за челичне цеви ХФВ
Недовољан притисак за Челичне цеви ХФВ-а Остављају ваздух и растопљени метални остаци у заваривању, формирајући порозност:
Пример: У серији Φ273 × 8 ммЧеличне цеви ХФВ-а Произведено у 2024. притисак екструзије је случајно постављен на 3МПА (испод стандарда 4МПА). Кс - Раи Инспекција је нашла 5% цеви имала порозност оштећења - хидростатички тестови (10МПА) показали су 3% процурило. Питање је решено од стране Ре - заваривањем стандардним притиском.
Одступања за брзину: Упазите време задржавања топлоте
Преко - заваривање брзине за ерд цеви
Прекомерна брзина заваривања смањује време задржавања топлоте ивица цеви, што доводи до непотпуне фузије:
Хуаианг-ово искуство: За Φ114 × 4.5 ммЕрдЦеви, стандардна брзина заваривања је 15м / мин. Када је брзина линије повећана на 20м / мин да би задовољила уску распореду испоруке, 3% цеви није успело да тест цурења - секцијски посматрање је показало оштећене празнине у коријену заваривања.
Ефикасност у односу на квалитет: Хуаианг строго спроводи ограничења брзине, а производни тим прима бонусе на основу квалификованог излаза, а не на брзини, избегавајући квалитетне компромисе.
Под - брзински заваривање за ХФВ челичне цеви
Спора брзина заЧеличне цеви ХФВ-аУзрокује прегревање, што доводи до емпотера заваривања:
Резултати испитивања: Хуаианг'с 2023 тест Φ630 × 16 ммЧеличне цеви ХФВ-а Показао је да смањење брзине од 40 м / мин на 25м / мин повећао је заварски садржај угљеника за 0,05% (због дуготрајног гријања), чинећи га крхком. Ове цеви су процуриле након 500 циклуса притиска (8МПА) због пуцања заваривања.

Типично оштећење заваривања: Директни канали пропуштања за електричну отпорност заварене челичне цеви
Чак и са праћењем параметара, спољни фактори (нпр. Материјалне нечистоће, површински контаминација) могу проузроковати недостатке заваривања - Ове оштећења су директни канали цурења заЕрдиЧеличне цеви ХФВ-а.
Порозност: ваздух заробљен у заваривању
Узроци и ризици за обичне цеви ЕРВ-а
Порозност је узрокована ваздухом, влагом или контаминацијом уља на ивици цеви - уобичајено у обичномЕрдЦеви због недовољне чишћења површине:
Пример: 2024. године, серија од Φ50 × 3 ммЕрдЦеви (за пројекат снабдевања стамбеним водама) имали су 0,3% оштећења порозности, пратити остацима нафте на површини челичне завојнице. Откривене су цеви који су процуриле малене рупе за ваздух у заваривању, омогућавајући води да прође на 0,4МПА радном притиску.
Хуаиаангово решење: Пре - стаја за чишћење заваривања (жичана четкица + брисање алкохола) је додат уЕрдЛинија, смањујући порозност оштећења за 95%.
Контрола за ХФВ челичне цеви
Челичне цеви ХФВ-асу осетљивија на порозност због високог - апликације под притиском:
Превентивне мере: Хуаианг користи уређај за чишћење плазме да уклони оксид и уље са ивицеХФВ челична цевпразнине и вакуумски систем за усисавање ваздуха током заваривања. У 2023. Сханки - Пекинг пројекат природног гасовода, 3.000 тонаЧеличне цеви ХФВ-аимао је брзину порозности мање или једнак 0,05%, без инцидената цурења.
Укључивање шљаке: Остаци блокирају фузију
Формирање у челичним цевима ХФВ-а
ИакоЧеличне цеви ХФВ-аНе користите флукс, преостали метални оксиди (од челичне површинске рђе) могу формирати шљабу у заваривању:
Анализа случаја: А 2024 серија од Φ219 × 8 ммЧеличне цеви ХФВ-а Имао је 0,2% оштећења у смањењу уља, узроковано непотпуним уклањањем хрђе на челичној завојници. Шљака је дјеловала као баријера, спречавајући пуну фузију - хидростатички тестови (10МПА) показују цурење на лоцимали шљаке.
Пост - третман заваривања: Хуаианг је додао корак за жарења (диплому од 700 степени -750)Челичне цеви ХФВ-а, који се топи и испуштају мале честице шљаке, смањујући укључивање шљаке за 90%.
Утицај на дуго - израз опали ризике
Укључивање СЛАГ убрзава корозију - Хуаианг-ову петогодишњу праћењеелектрична отпорност заварене челичне цевиПоказало је да су цеви са укључивањем СЛАГ-а имале 15% брзину пропуштања након 3 године коришћења, у поређењу са 0,5% за оштећење - бесплатне цеви.
Непотпуна пенетрација и поткољенице
Непотпуно продор за ЕРВ цеви
Непотпуна пенетрација (оштећени корен за заваривање) је најопаснији оштећењеЕрдцеви, јер ствара директан јаз:
Изазов за откривање: Ова оштећења је често невидљива на површини - Хуаианг користи ултразвучну детекцију мане (осетљивост већа од или једнака 0,5 мм) за 100% обичних производаЕрдЦеви. У 2024. детектор је идентификовао 0,1% цеви × 7 мм са некомплетним пенетрацијом, који су заварени.
Последица цурења: Мали неинсекција произвођачаЕрдЦеви са овом оштећењем процуриле су у пројекат за грејање, узрокујући дводневну искључивање и 100.000 Иуана у губицима.
Подрезати за челичне цеви ХФВ
Подрезано (утор дуж ивице заваривања) смањује дебљину зида цеви, што доводи до концентрације стреса и цурења:
Мера за контролу: Хуаианг'сХФВ челична цевЛине користи ласерски профил да би се монила у реалном времену за заваривање - дубина поткољенице преко 0,1 мм покреће аутоматско прилагођавање брзине. Ово држи подређене мане на мање од или једнаке 0,1%, без икаквих случајева цурења у 2024. години.

Хуаианг систем за заваривање система за заваривање: Елиминисање ризика од цурења
Да би се бавили дефицитима за заваривање, Хуаианг је основао "три- нивоа контроле нивоа" прилагођенелектрична отпорност заварене челичне цеви, Смањење заваривања - повезани цурење на 0,01%.
Пре - контрола заваривања: припрема материјала и опреме
Инспекција материјала: Свака челична завојница подвргава тестирању хемијских састава (Ц мање или једнака 0,25%, мањи или једнаки 0,035%) и откривање површинских оштећења, са неквалификованим материјалима одбијени су.
Калибрација опреме: Машине за заваривање (струја, притисак, фреквенција) се свакодневно калибрирају помоћу стандардних узорака - заЧеличне цеви ХФВ-а, индукциона завојница је постављена са ласерском поравнањем (одступање мање од или једнака 0,2 мм).
У - Надгледање заваривања: Право - временски параметар и праћење оштећења
Надгледање параметара: ПЛЦ систем записује струју, притисак, брзину и температуру сваких 0,1 секунди, са одступањима која потичу аларме и искључивање линија.
Откривање оштећења: ЗаЧеличне цеви ХФВ-а, Инлине Кс - Раи детектор скенира високог степена завара, идентификујући недостатке у реалном времену - неисправне цеви аутоматски се преусмеравају на прераду.
Пост - Инспекција заваривања: строга верификација пре испоруке
Хидростатички тест: 100%електрична отпорност заварене челичне цевиТестирање под притиском (1,2-1,5 пута називни притисак) 10 минута, без дозвољеног пада притиска или пропуштања.
Механичко испитивање: Угледни завари се тестирају на затезну чврстоћу и чврстину утицаја - заЧеличне цеви ХФВ-а, Снага заваривања мора бити већа од или једнака 95% основног метала.
ЗАКЉУЧАК: Квалитет заваривања - језгро превенције цурења за електрична отпорност заварене челичне цеви
Недостатак процеса заваривања су примарни узрок цурења уелектрична отпорност заварене челичне цеви, да ли је обичанЕрдили високо - перформансеЧеличне цеви ХФВ-а. За челичну цев Хебеи Хуаианг ЦЕ Стеел Цо, Лтд., Осигуравање квалитета заваривања није само захтјев за производњу, већ и посвећеност безбедности и интересима купца. Оптимизирањем параметара, контрола оштећења и спровођење строгог инспекције Хуаианг је постигао заваривање - повезану брзину пропуштања од 0,01% за својеелектрична отпорност заварене челичне цеви, далеко испод просека у индустрији од 1%.
КаоЧеличне цеви ХФВ-а Проширите се на високи - прецизни сценарији (нпр. Нова енергија висока - притиска водоничнице), Хуаианг ће додатно надоградити своју технологију заваривања - као што је увођење АИ - вођеног оптимизације параметара и 3Д заваривања - како би се уклонили чак и заваривање. Коначно, циљ је да осигура да је сваки заваривач свакогелектрична отпорност заварена челична цевје поуздана баријера против цурења, чинећи Хуаианг производима први избор за критичне апликације.