
Која је разлика између два процеса формирања челичних цеви за заваривање под водом
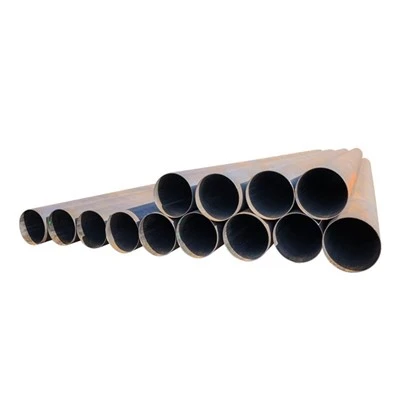
Генерално, уздужне лучно заварене челичне цеви које се користе у инжењерингу нафтовода производе УОЕ и ЈЦОЕ. Конвенционални производни процес је да након формирања челичне цеви УО или ЈЦО, пред-заваривање, унутрашње и спољашње завршно заваривање, проширење пречника, недеструктивна инспекција, обрада крајева цеви, испитивање притиска воде, мерење тежине и дужине и инспекција изгледа од челичних цеви се спроводе ознаке. Данас, хајде да научимо о карактеристикама УОЕ и ЈЦОЕ!

У процесу формирања УОЕ, прво, ивице челичних плоча морају бити закошене, изравнане и савијене, затим притиснуте у У-облик помоћу машине за формирање, а затим савијене у О-облик. Након што се челичне цеви затворе, заваривање се користи за пред-заваривање, заваривање под водом се користи за унутрашње и спољашње завршно заваривање, а на крају се цело тело цеви хладно шири поступком секционог механичког ширења. Након што су челичне цеви формиране и заварене, врши се низ прегледа. Ова технологија је најраспрострањенија, зрела и призната технологија производње уздужних лучно заварених цеви великог пречника у свету.
Главне карактеристике УОЕ заварене челичне цеви:
1) Процес формирања је одвојен од процеса заваривања, који припада дисконтинуираној појединачној производњи.
2) Могу се производити челичне цеви са дебелим зидовима, а максимална дебљина зида може досећи око 4 Омм.
3) Под истом дужином, дужина завара челичне цеви је само половина дужине спиралног завара, тако да је вероватноћа оштећења завара мања.
4) Излаз је висок, а излаз једне УОЕ јединице је генерално еквивалентан укупној производњи 2~4 спирално заварене цевне јединице.
5) Процес проширења пречника је усвојен да би се побољшала чврстоћа и тачност димензија челичне цеви.
6) УОЕ челична цев је раван шав, што чини полагање цевовода и одржавање погоднијим.
7) Опрема је већа од млина за спиралне заварене цеви, а трошкови улагања су високи.

У поређењу са УОЕ методом обликовања, ЈЦОЕ процес обликовања има предности релативно ниске цене, јаке прилагодљивости процеса, малог хабања калупа за калупљење и лаког калупа, а његова технологија и производи се широко користе. Процес израде ЈЦОЕ цеви је формирање челичних плоча по редоследу ЈЦО-формирања, претходно заваривање челичних цеви заваривањем заштићеним гасом након споја, а затим извођење унутрашњег и спољашњег завршног заваривања заваривањем под водом. Коначно, цело тело цеви је хладно експандирано поступком секционог механичког ширења, а на крају се спроводи низ инспекција.
Главне карактеристике ЈЦОЕ процеса:
1) Сваки процес формирања ЈЦОЕ се завршава на великој преси, што захтева високе техничке захтеве за операцију обликовања челичних цеви и траје дуго за јединицу за формирање. Због вишеструког обликовања, у поређењу са процесом УОЕ, ефикасност обраде је ниска, али има мање калупа и мање улагања у опрему. Дакле, број домаћих ЈЦОЕ јединица је већи од броја УОЕ јединица.
2) Пошто је ЈЦО вишестепено пресовање, тачност димензија челичних цеви је нижа од оне код УОЕ, тако да се УОЕ челичне цеви углавном користе у цевоводима на мору.
Контрола квалитета ЈЦО калупа:
У процесу обликовања ЈЦО, челична плоча се постепено шаље у калуп за обликовање помоћу челичног потискача, и треба је поново исправити пре него што се свака страна формира, и на крају се обрађује у равну челичну цев са прорезима, и на крају је заварени и заварени. ЈЦО машина за калупљење генерално усваја аутоматску контролу, а машина за калуповање је дизајнирана за кратак ход, а максимални притисак може да достигне 9000т т. Пре него што промените калупе различитих пречника, очистите нечистоће доње матрице како бисте осигурали да доња матрица Подлога је равна након учитавања, тако да не утиче на тачност у правцу дебљине.